Wpis o moich pierwszych doświadczeniach z drukiem 3D w technologii żywicznej.
Nie poradnik i nie instrukcja, ale zapis jednego procesu, w którym więcej nauczyłam się z nieudanego i „prawie udanego” wydruku niż z presetów w slicerze.
Na początku wydawało mi się, że to będzie proste.
Miałam wzór — ornament, który od dawna krążył mi po głowie w różnych wariantach. Organiczny, trochę roślinny, trochę spiralny. Zaczęło się oczywiście od bitmapy. Jak to zwykle bywa, obrazek wyglądał niewinnie, ale pod spodem krył w sobie setki niepotrzebnych punktów, krzywych i załamań, które zupełnie nie nadawały się do dalszej pracy.
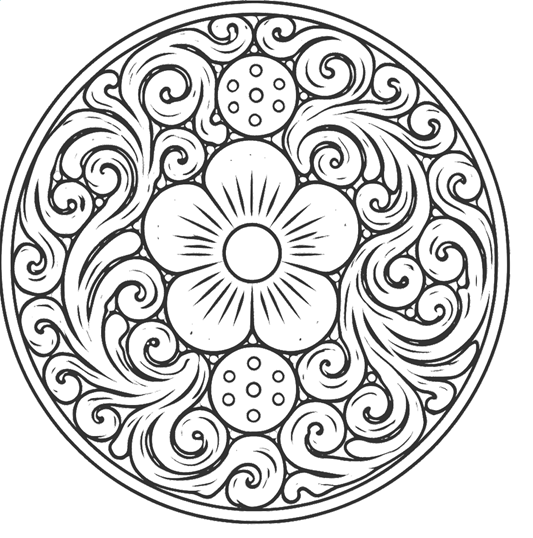
Rys1. Wyjściowa bitmapa
Pierwszym krokiem był więc Inkscape. Konwersja do Plain SVG i długie upraszczanie. Wiele razy. Usuwanie zbędnych węzłów, redukcja liczby punktów, wygładzanie krzywych. Za każdym razem, gdy wydawało się, że „już jest dobrze”, plik SVG nadal był za ciężki, żeby Tinkercad chciał go sensownie zaimportować. Dopiero po kilkunastu uproszczeniach i zmniejszeniu skali udało się uzyskać wersję, która była jednocześnie czytelna wizualnie i akceptowalna technicznie.
Dopiero wtedy zaczęła się część 3D.
Bazą była soczewka — spłaszczona półkula, coś w rodzaju wypukłego krążka, cieńszego na brzegach, grubszego w środku. Na tę formę nałożyłam wzór SVG, ale nie jako wypukły relief, tylko jako dziurę. Wzór przechodził na wylot przez całą soczewkę, tworząc negatyw ornamentu. Efekt był ciekawy wizualnie, ale oznaczał też, że obiekt był faktycznie „dziurawy”.
Żeby tego uniknąć, pod całość podłożyłam jeszcze bardzo cienki, płaski krążek — coś w rodzaju technologicznego korka. Kilka dziesiątych milimetra. Tyle, żeby zamknąć otwory, ale nie zmieniać charakteru formy. Wszystkie elementy zostały zgrupowane i wyeksportowane jako jeden model
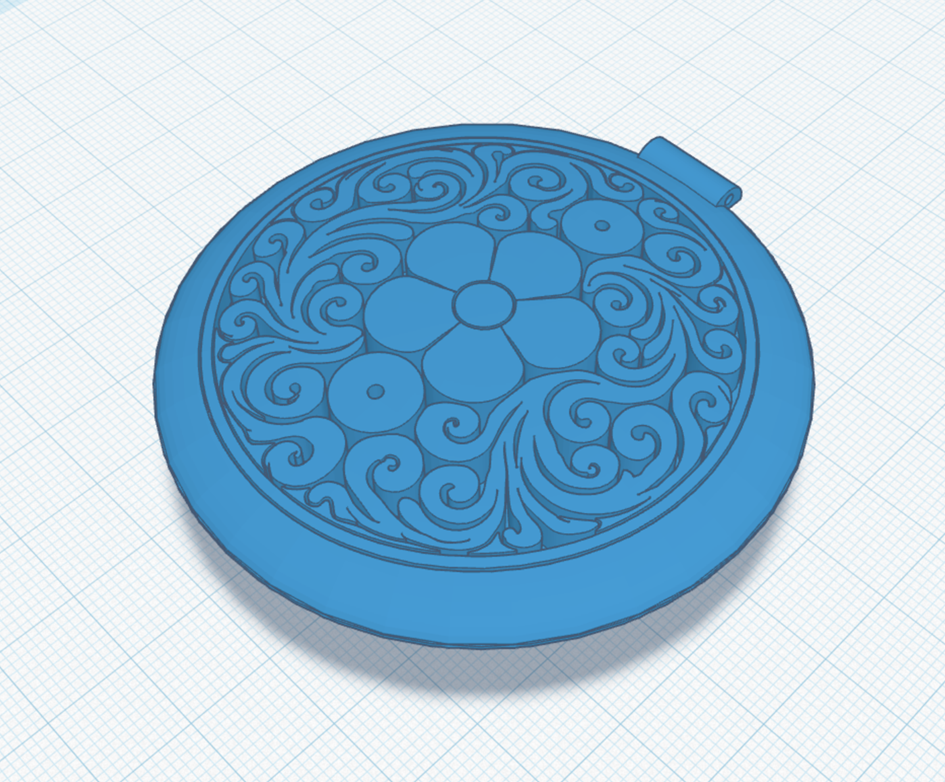
Rys.2. Model w TinkerCadzie
Na tym etapie wszystko wyglądało poprawnie. Model dał się wczytać do PreForma, programu do przygotowywania wydruków, ale pojawiły się ostrzeżenia, które zignorowałam. Nie dlatego, że uznałam je za nieistotne, tylko dlatego, że nie bardzo rozumiałam, czego dotyczą. Jedno z nich dotyczyło czegoś, co nazywa się cup. Wtedy jeszcze nie wiedziałam, że to pojęcie będzie kluczowe.
Wydruk nie wyszedł 🙄
I dopiero to zatrzymanie — ten moment, w którym coś, co „miało się udać”, jednak się nie udało — uruchomił prawdziwe myślenie o technologii.
Czym jest cup?
Dlaczego zamknięte lub półzamknięte zagłębienia w druku żywicznym potrafią działać jak przyssawki?
Dlaczego subtelny ornament, który wygląda niewinnie na ekranie, może generować realne problemy fizyczne w trakcie odrywania kolejnych warstw?
To właśnie wtedy pojawił się pomysł na promyczki na obwódce — rowki rozbijające ciągłą powierzchnię — oraz na trzy małe dziurki przelotowe, które miały dać żywicy drogę ucieczki. Nie jako ozdobnik, ale jako świadoma zmiana geometrii pod kątem procesu druku.
I dopiero wtedy projekt zaczął dojrzewać.
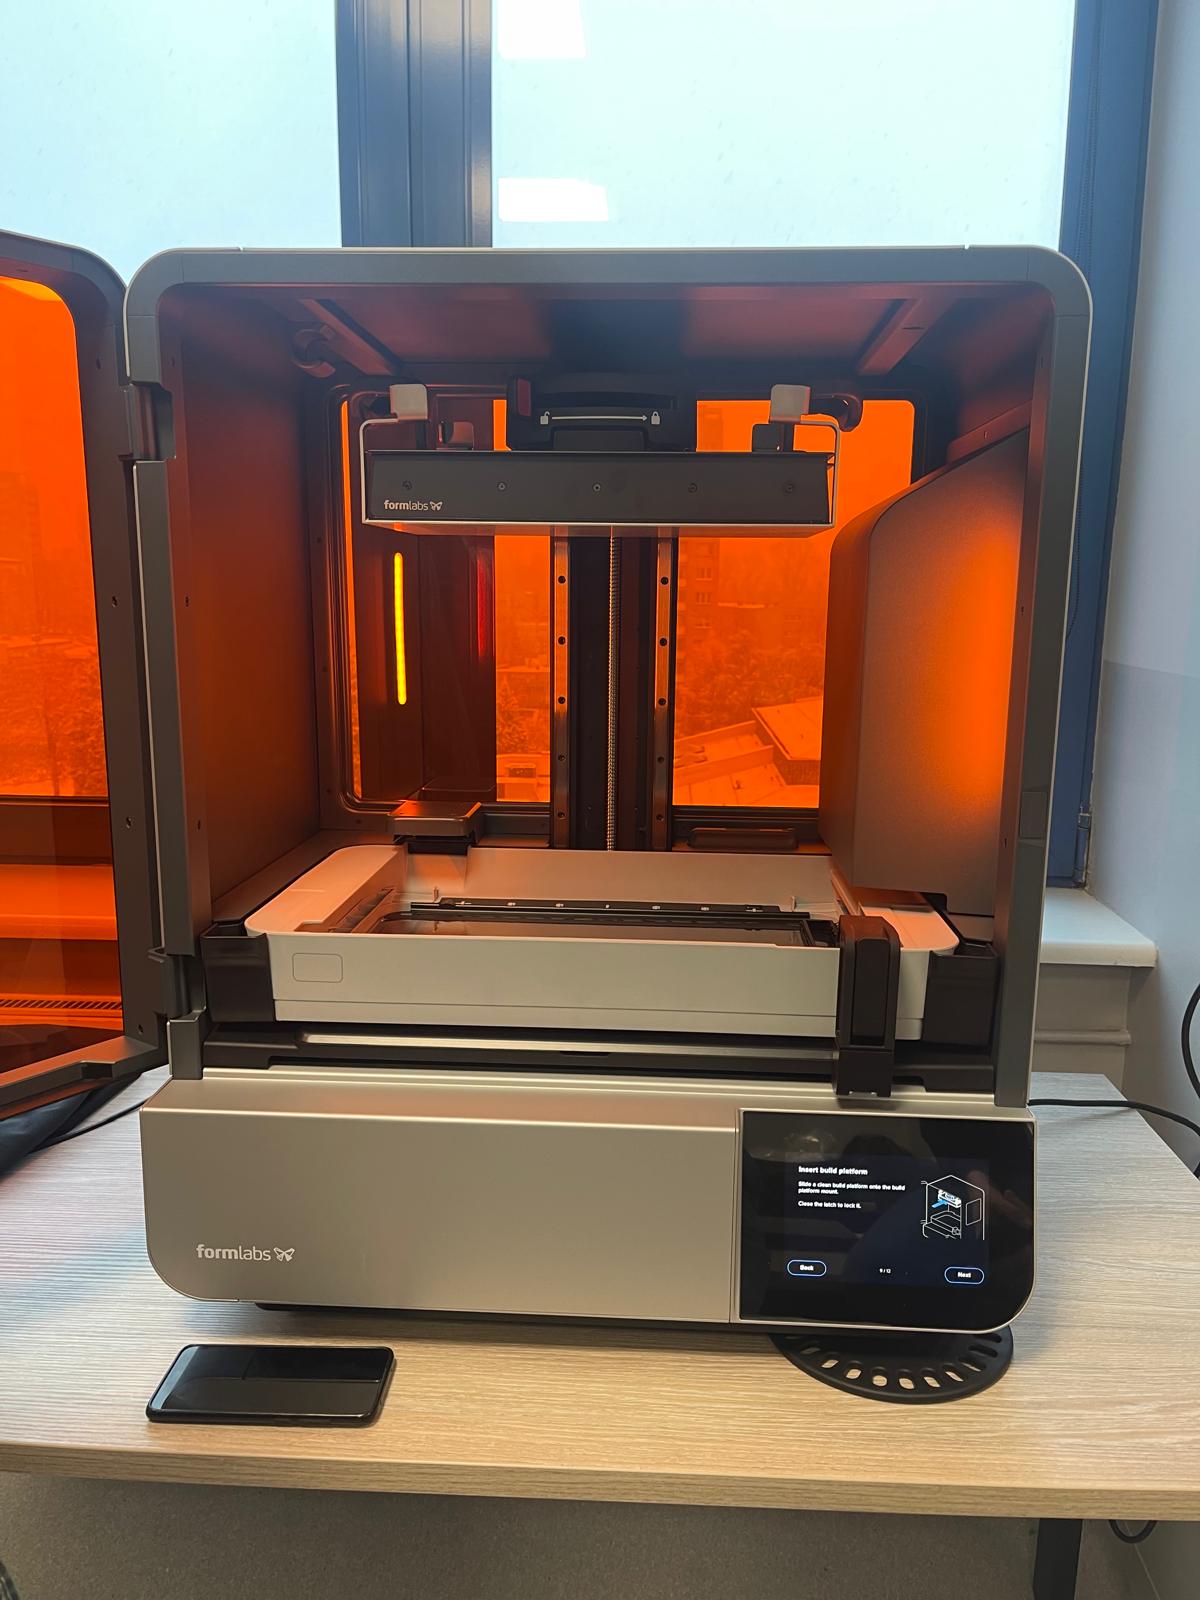
Model trafił na drukarkę żywiczną Formlabs Form 4L, a ja – zgodnie z tym, co podpowiadał PreForm – przygotowałam dwa warianty tego samego obiektu. Jeden z automatycznie wygenerowanymi supportami, drugi bez żadnych podpór, ustawiony możliwie neutralnie. Chciałam sprawdzić, czy algorytm rzeczywiście „wie lepiej”, czy może w przypadku niewielkiego, płaskiego ornamentu robi więcej szkody niż pożytku.
Różnica w czasie wydruku była trudna do zignorowania. Wersja bez supportów miała drukować się około 34 minut. Ta z supportami – ponad godzinę. Sama ta proporcja budziła już pewien niepokój, bo obiekt był niewielki, a geometria nie zawierała dramatycznych zwisów ani elementów wymagających szczególnego podparcia.
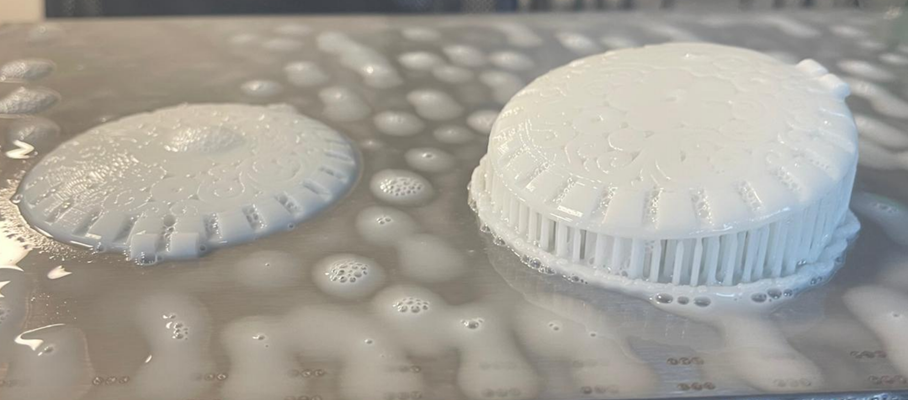
Rys 3. Modele wyjęte z drukarki jeszcze przed czyszczeniem. Po prawej model z gęstymi suportami od spodu.
Po zakończeniu druku oba modele wyglądały na pierwszy rzut oka poprawnie. Dopiero po myciu, wstępnym utwardzeniu i zdjęciu supportów ujawniło się to, co najciekawsze. Wariant bez supportów miał wyraźniejszy ornament. Zagłębienia były głębsze, linie bardziej czytelne, światło lepiej „pracowało” w reliefie. Model z supportami, mimo że technicznie poprawny, miał miejscami spłaszczone detale. Po jednej stronie wzór był wyraźnie płytszy – od strony, gdzie suporty były niższe. To nie sam kontakt z supportami, lecz zmiana orientacji modelu i kierunku narastania warstw wpłynęła negatywnie na czytelność reliefu.
To był bardzo czytelny sygnał. Supporty spełniły swoją funkcję bezpieczeństwa procesu, ale jednocześnie odebrały modelowi to, co w nim najważniejsze: subtelność i precyzję detalu. W przypadku obiektu dekoracyjnego, który ma być oglądany z bliska, a nie testowany pod kątem tolerancji wymiarowych, była to cena zbyt wysoka.
Nie wszystko jednak wyszło idealnie. Na żadnym z wydruków nie udało się uzyskać małej, poziomej dziurki przewidzianej do zawieszenia wisiorka na sznurku. Otwór, choć obecny w modelu, zamknął się w trakcie druku. To z kolei okazało się kolejną lekcją: bardzo małe, poziome otwory są w druku żywicznym elementem problematycznym i często wymagają albo późniejszej obróbki mechanicznej, albo zmiany koncepcji projektu (uszko, szczelina pionowa, metalowe kółko).
Finalnie powstały dwa niemal identyczne obiekty, które różniła jedna decyzja procesowa. Ten sam model, ta sama drukarka, ta sama żywica – inny rezultat. I to właśnie ta różnica okazała się najcenniejsza. Nie preset, nie ostrzeżenia w slicerze, ale realny eksperyment pokazał, że w przypadku drobnych, płaskich ornamentów automatyczne supporty mogą być rozwiązaniem gorszym, a nie lepszym.
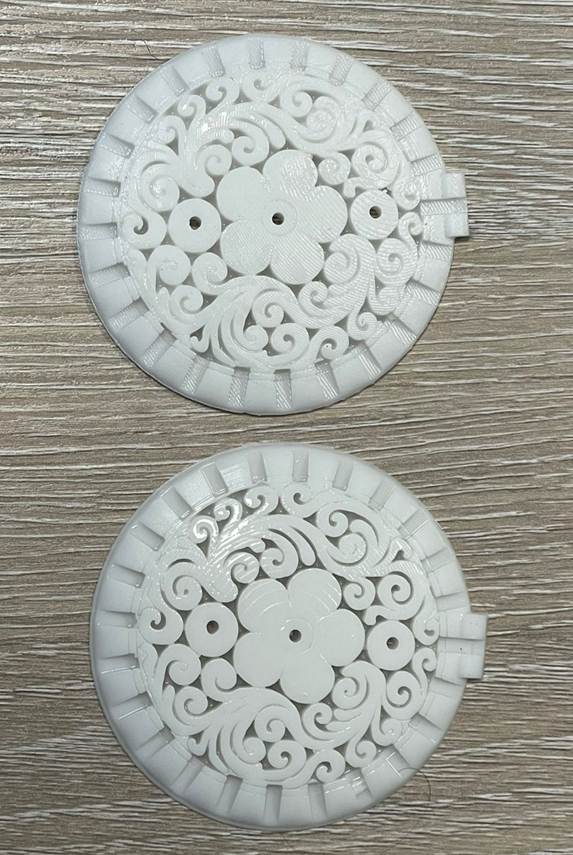
Rys.4 Dwa wydruki: górny z suportami, dolny – bez suportów
Ten druk był więc nie tyle „udanym wydrukiem”, co udaną lekcją technologii. O tym, że w druku 3D nie wystarczy wiedzieć jak coś zaprojektować. Trzeba jeszcze rozumieć jak to będzie powstawało warstwa po warstwie – i kiedy warto zaufać algorytmowi, a kiedy własnej intuicji.
Dodaj komentarz